
Noticias y blog
Las grandes cosas en los negocios nunca las hace una sola persona. Las hace un equipo de personas. Tenemos ese grupo dinámico de personas
La fabricación de frascos de perfume de cristal consta de siete fases: preparación de la materia prima, fusión, moldeado, recocido, decoración, control de calidad y embalaje. Para las marcas de perfumes, conocer estas fases ayuda a tener claro qué hay que aprobar antes de la fase de muestras y qué controles de calidad hay que acordar antes de la producción en serie.
En YAFENG Packaging, colaboramos con fabricantes de vidrio asociados para la producción de botellas y nos centramos en la decoración, la selección de componentes y la coordinación del proyecto de envasado en su totalidad. Esta guía explica el funcionamiento general de la cadena de suministro, al tiempo que distingue la fabricación de vidrio de los servicios de acabado y envasado que ofrecemos.
Tanto si eliges una botella ya existente como si desarrollas un diseño a medida, revisa el plano de la botella, el acabado del cuello, la muestra de decoración, los requisitos de inspección y el método de embalaje antes de confirmar tu pedido.
| Escenario | Lo que deben comprobar los compradores |
|---|---|
| 1. Preparación de la materia prima | Especificaciones del vidrio y requisitos de aspecto |
| 2. Fusión | Controles de los proveedores para garantizar la uniformidad del vidrio y detectar defectos |
| 3. Conformado | Diseño de la botella, acabado del cuello, dimensiones y capacidad |
| 4. Recocido | Requisitos acordados para la inspección de tensiones residuales |
| 5. Decoración | Requisitos aprobados en materia de color, diseño gráfico, acabado y adherencia |
| 6. Control de calidad | Definiciones de defectos, plan de muestreo y criterios de aceptación |
| 7. Embalaje | Embalaje de protección, disposición en la caja y requisitos de transporte |
Cada frasco de perfume de vidrio comienza como una mezcla de tres materias primas básicas: arena silícea (arena de cuarzo), ceniza de sosay piedra caliza. Hay otros ingredientes menores según el tipo de vidrio -alúmina para la estabilidad, cullet (vidrio reciclado) para reducir el consumo de energía, a veces bario o boro para el vidrio de sílex de alta claridad-, pero esos tres hacen la mayor parte del trabajo.
La arena de sílice es la columna vertebral. Proporciona el silicio que se convierte en la red de vidrio, y su pureza es el factor que más influye en la transparencia de la botella terminada. Cuando las marcas de productos para el cuidado de la piel nos preguntan por qué el “vidrio transparente” de un proveedor parece ligeramente verde o gris, la respuesta es casi siempre la contaminación por hierro en la arena. Las fábricas de calidad comprueban el tamaño de las partículas y los niveles de impureza de la arena antes de que pase por el horno.
La ceniza de sosa reduce el punto de fusión de la sílice de unos 1.700 °C a un rango viable; sin ella, se necesitaría un horno mucho más caliente, mucha más energía y una vida útil del horno mucho más corta. La piedra caliza (carbonato cálcico) añade estabilidad química y durabilidad, razón por la cual un frasco de vidrio debidamente dosificado sobrevivirá años en contacto con perfume a base de alcohol o suero a base de aceite sin degradarse.
La mezcla tiene que ser precisa. Hablamos de precisión decimal en la proporción del lote, porque incluso las pequeñas desviaciones aparecen más tarde en forma de burbujas, piedras (partículas no fundidas) o cambios de color. Aquí es también donde se deciden las fórmulas de vidrio de alto pedernal: si una marca quiere ese aspecto cristalino y blanco como el agua que se ve en los frascos de fragancias de lujo, el lote se ajusta en esta fase, no después.
Una vez mezclado el lote, pasa al horno de fusión, que funciona a unos 1500-1580°C para el cuidado de la piel y el vidrio para perfumes. A esa temperatura, las materias primas se funden gradualmente en un vidrio fundido homogéneo, pero “gradualmente” significa horas, no minutos. Un horno continuo típico mantendrá el lote a la temperatura máxima el tiempo suficiente para que se completen las reacciones químicas y escapen los gases atrapados.
Esta es también la fase en la que la mayoría de los defectos se reparan o se cuecen. El vidrio fundido debe agitarse continuamente para que la composición se mantenga uniforme en toda la masa fundida. Si alguna vez ha visto una botella acabada con rayas tenues o un patrón de “remolino” en la pared, casi siempre se trata de un problema de agitación en la fase de fusión. Los hornos modernos se encargan de ello con burbujeadores automáticos e impulsores eléctricos, pero la parte humana -el operario que controla las curvas de temperatura, la viscosidad y el color- sigue siendo importante.
Dos cosas prácticas que los compradores de marcas deben saber:
Esta es la etapa que la mayoría de la gente imagina cuando piensa en la producción de vidrio. Hay dos métodos principales de moldeado de frascos de cosméticos y perfumes, y la elección tiene un impacto real en el coste, la libertad de diseño y la cantidad mínima de pedido.
Moldeo por prensado-soplado / soplado-soplado es el método dominante para los envases de perfumes y productos para el cuidado de la piel. Una “gota” medida de vidrio fundido cae en un molde de parison, se preforma y luego se transfiere al molde de soplado final, donde el aire comprimido lo empuja hasta darle la forma definitiva. Esto es lo que produce el grosor de pared uniforme, los hombros cuadrados y los logotipos en relieve nítidos que se ven en los frascos de fragancias comerciales. El coste del utillaje es real, normalmente unos miles de dólares por cavidad para un molde personalizado, pero el coste por botella se reduce drásticamente cuando se fabrican miles de unidades.
Soplado a mano / soplado a boca La producción sigue existiendo para las fragancias de lujo ultranicho y los frascos de perfume artísticos, en los que cada pieza es ligeramente única. Es bonito, pero el grosor de las paredes varía, la cantidad mínima de piezas es esencialmente “la cantidad que un artesano puede hacer en un día” y el coste unitario es completamente diferente. La mayoría de las consultas que recibimos sobre “frascos de lujo para perfumes de Oriente Medio” no se refieren a frascos soplados a mano, sino a frascos soplados a presión con paredes gruesas y decoración elaborada.
Para las marcas que desarrollan una nueva colección, ésta es la fase en la que se toman las decisiones sobre el diseño del molde y el diseño estructural. Aquí se decide el grosor de la pared, el acabado del cuello (la rosca en la parte superior, a veces llamada cuello de la botella o rosca de la botella), el rebaje de la base y la distribución del peso. Una vez cortado el molde, cambiarlos es caro.
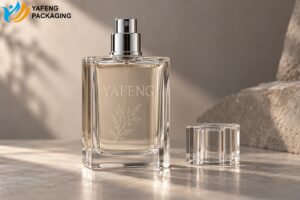
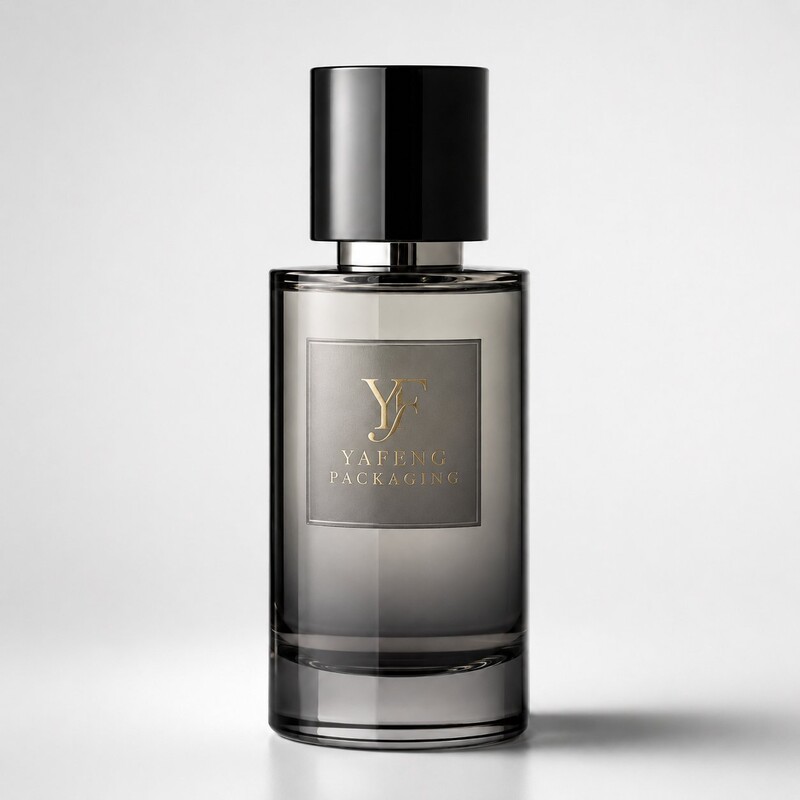 Frasco de perfume cilíndrico gris humo, fabricado mediante moldeo por presión y soplado para obtener un grosor de pared uniforme y un acabado degradado impecable. Las formas cilíndricas son la geometría de molde más rentable para el lanzamiento de nuevas fragancias.
Cuando una botella sale del molde, acaba de pasar de 1100 °C a 600 °C en unos segundos. Ese choque térmico deja tensión interna encerrado en el vidrio - invisible a los ojos, pero muy real. Una botella con una elevada tensión residual puede sobrevivir al transporte e incluso a la línea de llenado, y agrietarse en la estantería del cuarto de baño de un cliente sin motivo aparente. Hemos visto devoluciones en las que cada botella presentaba una grieta delgada a las pocas semanas de su llegada, y la causa siempre se atribuía a un recocido inadecuado.
El recocido es el tratamiento térmico lento y controlado que libera esa tensión. Las botellas pasan por un largo túnel de temperatura controlada llamado lehr, donde se recalientan a unos 550°C y luego se enfrían siguiendo una curva específica, normalmente de 30 a 90 minutos, según el grosor de la pared y el tamaño de la botella. Los frascos de perfume más pesados con bases gruesas necesitan ciclos de recocido más largos; los frascos de tóner de paredes finas pueden pasar más rápidamente.
Si está evaluando un nuevo proveedor de envases de vidrio, la pregunta que debe hacerse no es “¿recuecen?”. - todas las fábricas dirán que sí. La verdadera pregunta es si realizan pruebas con polariscopio de las botellas después del recocido. Un polariscopio muestra la tensión residual en forma de franjas coloreadas; las botellas bien recocidas tienen un aspecto uniforme. Probamos botellas de muestra de cada producción y rechazamos los lotes en los que la lectura de tensión está fuera de especificación.
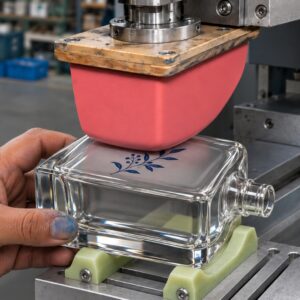
Hasta aquí, la botella no es más que vidrio transparente (o ligeramente tintado). La decoración es lo que la convierte en un envase de marca reconocible. Las opciones van de lo sencillo a lo muy complejo, y una misma botella suele combinar varias técnicas:
En la fase de decoración es también donde se producen más fallos de comunicación entre las marcas y las fábricas. La correspondencia de colores Pantone en vidrio no es la misma que en papel: el color del vidrio y la textura de la superficie afectan a la lectura del color impreso. Pedir una muestra física de la decoración (no solo una prueba digital) antes de la producción en serie es una de las pocas cosas que casi siempre sale a cuenta.
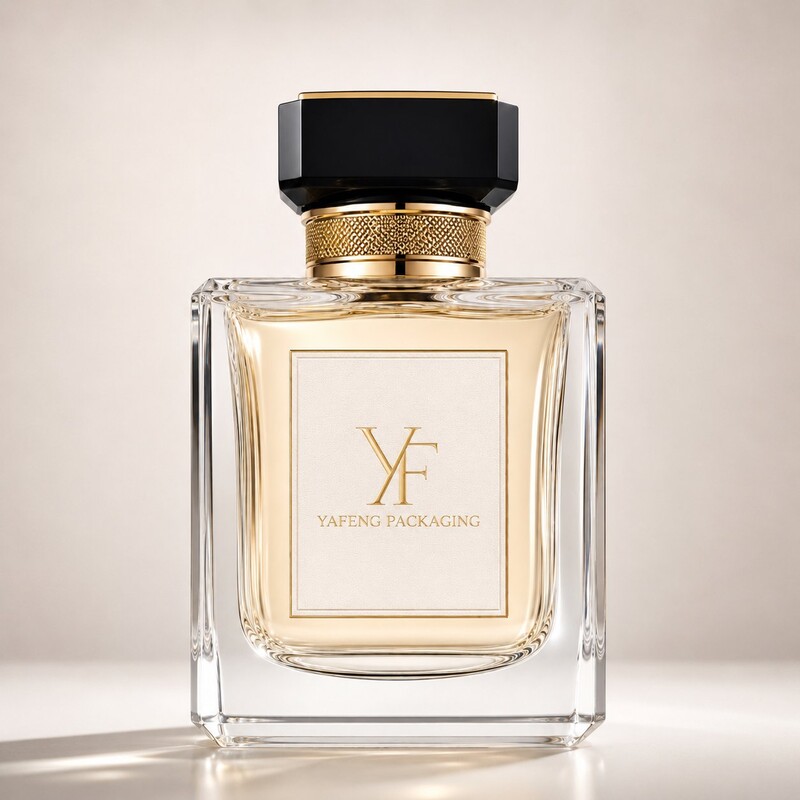 Frasco de cristal facetado transparente - combina un cuerpo de cristal de alto brillo con dos técnicas de decoración: etiqueta de papel efecto cuero en la parte delantera y estampación en caliente dorada en las letras. El collar moleteado dorado del cuello es un accesorio metálico independiente que suministramos como parte del paquete completo.
En la inspección es donde aparece -o no- la disciplina de la línea de producción. Nuestra inspección abarca los defectos superficiales evidentes, además de una serie de mediciones que los compradores no siempre preguntan, pero que deberían:
Para las marcas extranjeras, el consejo práctico es pedir Informes de inspección AQL en cada envío: AQL 2,5 para los defectos graves y AQL 4,0 para los leves es la norma común. Una fábrica que no puede producir documentación de inspección es una fábrica de la que no se tiene visibilidad.
La última etapa es mecánica, pero importa. Las botellas de vidrio se protegen con separadores de espuma, bandejas de papel o inserciones de pulpa moldeada, según el peso y la forma de la botella. Las cajas interiores suelen contener entre 12 y 48 piezas; las cajas maestras tienen el tamaño adecuado para equilibrar la estabilidad del palé con el peso de manipulación (la mayoría de los transportistas prefieren cajas maestras de menos de 20 kg). Las botellas destinadas al transporte marítimo necesitan un embalaje diferente al del transporte aéreo: las cajas de transporte marítimo sufren más vibraciones durante más de 30 días, y la densidad de la espuma interior debe tenerlo en cuenta.
Una cosa que hemos aprendido tras años de envíos a Norteamérica, Europa y Oriente Medio es que el índice de rotura en el punto de recepción depende casi exclusivamente del embalaje, no de la botella en sí. Una botella bien hecha pero mal embalada se rompe. Una botella normal con un buen embalaje llega intacta. Probamos cada nuevo diseño de botella -pruebas de caída, pruebas de vibración, pruebas de apilamiento- antes de aprobar la especificación del cartón para la producción.
Al leer las siete etapas, se observa un patrón: las opciones baratas y rápidas de cada etapa se traducen en problemas de calidad que no aparecen hasta que el producto está en la estantería del cliente. Por eso, los compradores de marcas que han pasado por una mala producción empiezan a hacer preguntas muy diferentes en su siguiente proyecto de aprovisionamiento: preguntas sobre la estabilidad del horno, curvas de recocido, pruebas polariscópicas y normas AQL, en lugar de limitarse a pedir el precio unitario más bajo.
La otra cara de la moneda es que las fábricas que cuentan con el equipo y la disciplina para hacer todo esto bien también suelen poder ayudar con diseño de frasco de perfume de cristal personalizado, casquillo a juego y bomba de abastecimiento, ingeniería estructuraly desarrollo completo de la decoración - porque la misma cultura que produce vidrio consistente también tiende a producir una ejecución consistente de los proyectos.
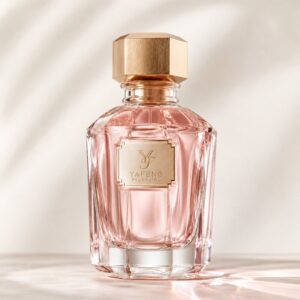
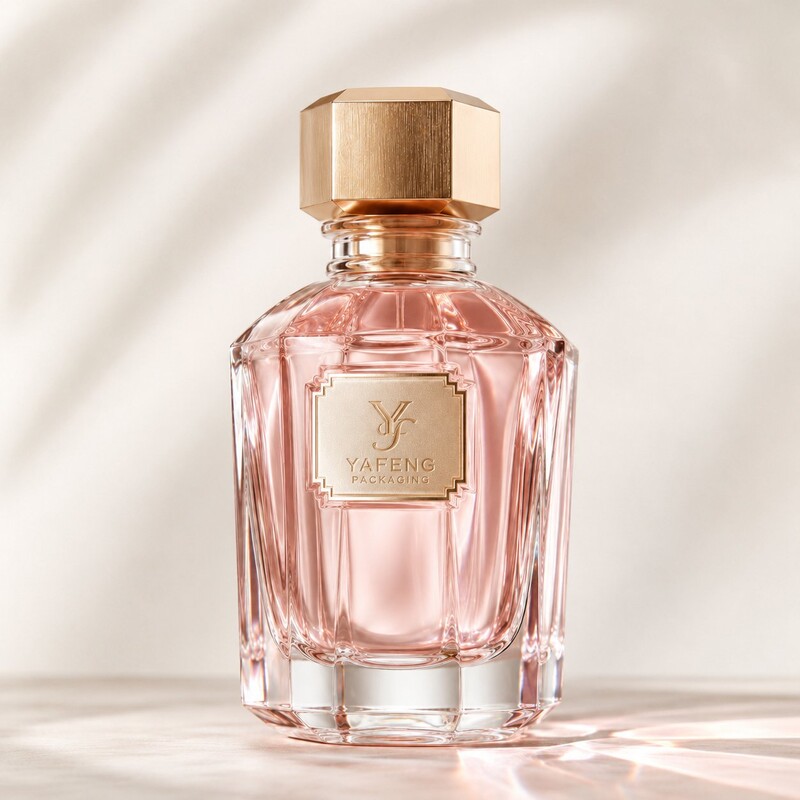 Frasco de perfume de cristal rosa personalizado para una línea de fragancias femeninas: 100 ml, cuerpo multipanel facetado, tapón octogonal de oro cepillado y placa metálica en relieve para el nombre. Desde el desarrollo del molde hasta la decoración y el control de calidad final, todo coordinado a través de un gestor de proyectos.
YAFENG Packaging ofrece a las marcas de perfumería y cosmética soluciones de decoración personalizadas y de embalaje coordinadas. Colaboramos con fabricantes de vidrio asociados para el suministro de frascos y el desarrollo de moldes, mientras que nuestras propias operaciones se centran en procesos de acabado, como el recubrimiento por pulverización y la impresión.
Nuestro equipo se encarga de coordinar la selección de botellas, la elección de tapones y dosificadores, el diseño de la decoración, la aprobación de muestras, los requisitos de calidad y la preparación del envío. De este modo, los compradores disponen de un único punto de contacto para todo el proyecto de envasado, con responsabilidades acordadas para cada fase de la producción.
Cómo se ve esto en la práctica para una marca:
¿Estás planificando la producción de frascos de perfume de cristal para el lanzamiento de una nueva fragancia? Envía a YAFENG Packaging tu capacidad prevista, la referencia o el plano del frasco, los requisitos de decoración, las necesidades de tapones y dosificadores a juego, y la cantidad del pedido. Podemos analizar las opciones de envase y comentar los siguientes pasos para la elaboración de muestras.


Descubra los secretos de la conservación del perfume: cómo influyen el diseño del frasco y el control de la temperatura en la calidad de la fragancia. Aprenda consejos de expertos para una conservación óptima.
Eleva tu marca de belleza con un diseño de envase estratégico. Descubre las tendencias en envases de cosméticos de lujo y sostenibles, colaboraciones con marcas y experiencias unboxing.
Explore las diferencias entre las botellas de vidrio, los tubos y las botellas de plástico en el envasado de cosméticos. Conozca sus ventajas, inconvenientes, materiales y procesos de producción.
Descubra las ventajas de los tarros de vidrio ámbar para envases cosméticos. Descubra cómo protegen sus productos, mejoran su marca y ofrecen una solución sostenible.
Explore el control de calidad en la fabricación de botellas de vidrio para cosméticos. Conozca las materias primas, las pruebas, la inspección y las normas para envases de alta calidad.
Descubre el marcado láser para envases de productos cosméticos, compara las opciones de vidrio y plástico, y averigua qué comprobaciones de muestras debes realizar antes de dar el visto bueno a la producción.
Descubre el marcado láser para envases de productos cosméticos, compara las opciones de vidrio y plástico, y averigua qué comprobaciones de muestras debes realizar antes de dar el visto bueno a la producción.
Un recorrido desde dentro de la fábrica sobre cómo se fabrican los frascos de vidrio para perfumes: desde las materias primas y la fusión a 1.500 °C hasta el moldeado, el recocido, la decoración, el control de calidad y el envasado.
Por qué la mayoría de los frascos de perfume estampados en caliente no superan las pruebas de alcoholemia y cómo lo solucionan la estampación en caliente UV y el revestimiento al vacío PVD. Guía de materiales para marcas de perfumes.
Explore la serigrafía y la estampación en caliente para frascos de vidrio cosméticos, incluidos procesos, defectos, comparación de costes y consejos para elegir fabricantes fiables.
Descubra cómo el recubrimiento por pulverización mejora los envases de perfumes y productos para el cuidado de la piel al mejorar el aspecto, la identidad de marca, la durabilidad y la seguridad con tecnología avanzada.