
Wiadomości i blog
Wielkie rzeczy w biznesie nigdy nie są dokonywane przez jedną osobę. Robi je zespół ludzi. Mamy tę dynamiczną grupę ludzi
Produkcja szklanych flakonów na perfumy obejmuje siedem etapów: przygotowanie surowców, topienie, formowanie, wyżarzanie, dekorowanie, kontrolę jakości oraz pakowanie. Dla marek perfumeryjnych zrozumienie tych etapów pomaga ustalić, co należy zatwierdzić przed pobraniem próbek oraz jakie kontrole jakości należy uzgodnić przed rozpoczęciem produkcji seryjnej.
W firmie YAFENG Packaging współpracujemy z partnerskimi producentami szkła w zakresie produkcji butelek i skupiamy się na dekoracji, dopasowywaniu elementów oraz koordynacji całego projektu opakowaniowego. Niniejszy przewodnik wyjaśnia ogólną strukturę łańcucha dostaw, jednocześnie odróżniając proces produkcji szkła od świadczonych przez nas usług wykończeniowych i pakowania.
Niezależnie od tego, czy wybierasz gotową butelkę, czy opracowujesz projekt na zamówienie, przed potwierdzeniem zamówienia zapoznaj się z rysunkiem technicznym butelki, rodzajem wykończenia szyjki, próbką dekoracji, wymaganiami kontrolnymi oraz metodą pakowania.
| Etap | Co powinni sprawdzić kupujący |
|---|---|
| 1. Przygotowanie surowców | Specyfikacja szkła i wymagania dotyczące wyglądu |
| 2. Topnienie | Kontrola dostawców pod kątem jednolitości szkła i wad |
| 3. Formowanie | Rysunek butelki, rodzaj szyjki, wymiary i pojemność |
| 4. Wyżarzanie | Uzgodnione wymagania dotyczące kontroli naprężeń szczątkowych |
| 5. Dekoracja | Zatwierdzone wymagania dotyczące koloru, grafiki, wykończenia i przyczepności |
| 6. Kontrola jakości | Definicje wad, plan pobierania próbek i kryteria akceptacji |
| 7. Pakowanie | Opakowanie ochronne, rozmieszczenie produktów w kartonie oraz wymagania transportowe |
Każda szklana butelka perfum zaczyna się jako mieszanka trzech podstawowych surowców: piasek kwarcowy (piasek kwarcowy), soda kalcynowanaoraz wapień. W zależności od rodzaju szkła istnieją inne pomniejsze składniki - tlenek glinu zapewniający stabilność, stłuczka szklana (szkło z recyklingu) obniżająca zużycie energii, czasami bar lub bor w przypadku szkła krzemianowego o wysokiej przejrzystości - ale te trzy składniki wykonują większość pracy.
Piasek kwarcowy to podstawa. Dostarcza krzemu, który staje się szklaną siecią, a jego czystość jest największym czynnikiem wpływającym na to, jak przezroczysta będzie gotowa butelka. Gdy marki zajmujące się pielęgnacją skóry pytają nas, dlaczego “przezroczyste szkło” jednego z dostawców wygląda na lekko zielone lub szare, odpowiedzią prawie zawsze jest zanieczyszczenie piasku żelazem. Wysokiej jakości fabryki sprawdzają przychodzący piasek pod kątem wielkości cząstek i poziomu zanieczyszczeń, zanim trafi on do pieca.
Soda kalcynowana obniża temperaturę topnienia krzemionki z około 1700°C do akceptowalnego zakresu - bez niej potrzebny byłby znacznie gorętszy piec, znacznie więcej energii i znacznie krótsza żywotność pieca. Wapień (węglan wapnia) zwiększa stabilność chemiczną i trwałość, dzięki czemu odpowiednio przechowywana szklana butelka przetrwa lata kontaktu z perfumami na bazie alkoholu lub serum na bazie oleju bez degradacji.
Mieszanka musi być precyzyjna. Mówimy tu o dokładności rzędu dziesiętnych części procenta w odniesieniu do proporcji partii, ponieważ nawet niewielkie odchylenia ujawniają się później w postaci bąbelków, kamieni (nieroztopionych cząstek) lub zmiany koloru. Jest to również miejsce, w którym decyduje się o recepturach szkła o wysokiej zawartości krzemienia - jeśli marka chce uzyskać krystalicznie czysty, wodno-biały wygląd, który można zobaczyć na luksusowych butelkach zapachowych, partia jest dostosowywana na tym etapie, a nie później.
Po wymieszaniu wsad trafia do pieca do topienia, który pracuje z prędkością ok. 1500-1580°C do pielęgnacji skóry i perfum. W tej temperaturze surowce stopniowo stapiają się w jednorodne stopione szkło - ale “stopniowo” oznacza tutaj godziny, a nie minuty. Typowy piec do pracy ciągłej utrzymuje wsad w szczytowej temperaturze wystarczająco długo, aby reakcje chemiczne mogły się zakończyć, a uwięzione gazy mogły się ulotnić.
Jest to również etap, na którym większość defektów zostaje naprawiona lub wypalona. Stopione szkło musi być stale mieszane, aby skład pozostał jednolity w całym stopionym materiale. Jeśli kiedykolwiek widziałeś gotową butelkę ze słabymi smugami lub wzorem “zawirowania” na ściance, prawie zawsze jest to problem z mieszaniem na etapie topienia. Nowoczesne piece radzą sobie z tym za pomocą automatycznych pęcherzyków i elektrycznego wspomagania, ale strona ludzka - operator monitorujący krzywe temperatury, lepkość i kolor - nadal ma znaczenie.
Dwie praktyczne rzeczy, o których powinni wiedzieć nabywcy marek:
Jest to etap, który większość ludzi wyobraża sobie, gdy myśli o produkcji szkła. Istnieją dwie główne metody formowania butelek na kosmetyki i perfumy, a wybór ma realny wpływ na koszty, swobodę projektowania i minimalną ilość zamówienia.
Formowanie z tłoczeniem i rozdmuchiwaniem / formowanie z rozdmuchiwaniem jest dominującą metodą pakowania produktów do pielęgnacji skóry i perfum. Odmierzona “kropla” stopionego szkła spada do formy parison, zostaje wstępnie uformowana, a następnie przeniesiona do końcowej formy rozdmuchowej, gdzie sprężone powietrze wypycha ją do ostatecznego kształtu. W ten sposób uzyskuje się stałą grubość ścianek, kwadratowe ramiona i wyraźne wytłoczone logo, które można zobaczyć na komercyjnych butelkach zapachowych. Koszt oprzyrządowania jest realny - zazwyczaj kilka tysięcy USD za wnękę dla niestandardowej formy - ale koszt na butelkę gwałtownie spada, gdy uruchamiasz tysiące jednostek.
Dmuchane ręcznie / dmuchane ustnie Produkcja nadal istnieje w przypadku ultra-niskich luksusowych zapachów i artystycznych butelek perfum, gdzie każdy egzemplarz jest nieco unikalny. Jest to piękne, ale grubość ścianek jest różna, MOQ to zasadniczo “tyle, ile rzemieślnik może zrobić w ciągu dnia”, a koszt jednostkowy jest w zupełnie innym przedziale. Większość zapytań o “luksusowe butelki perfum z Bliskiego Wschodu”, które otrzymujemy, w rzeczywistości nie wymaga ręcznego dmuchania - proszą o tłoczenie i dmuchanie z ciężkimi ściankami i wyszukaną dekoracją.
W przypadku marek opracowujących nową kolekcję jest to etap, na którym podejmowane są decyzje dotyczące projektu formy i konstrukcji. Grubość ścianki, wykończenie szyjki (gwint na górze, czasami nazywany szyjką butelki lub gwintem butelki), wgłębienie podstawy i rozkład masy są tutaj ustalane. Po wycięciu formy ich zmiana jest kosztowna.
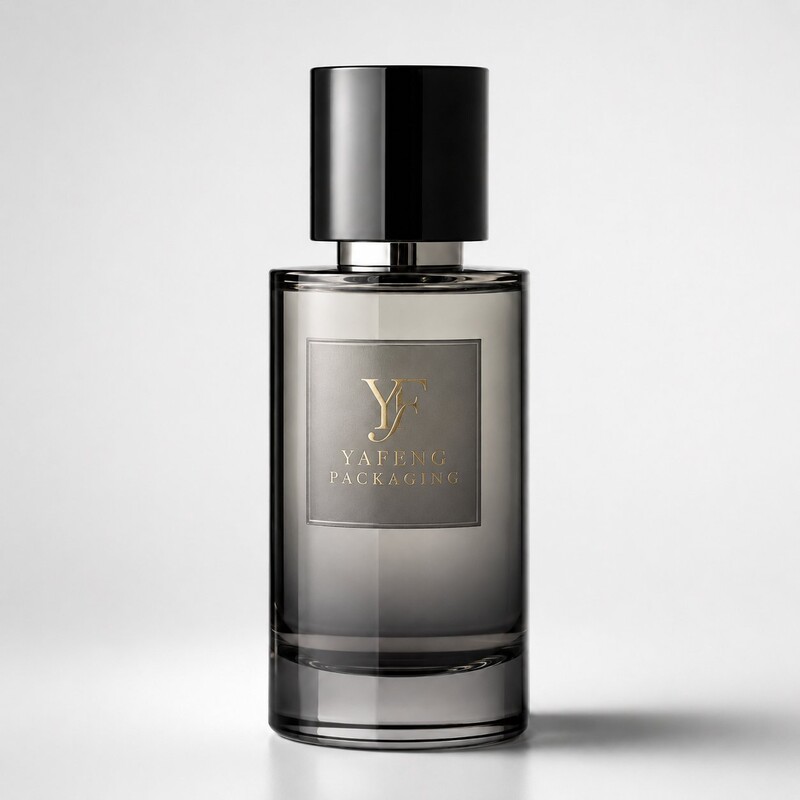 Cylindryczny flakon perfum w kolorze dymnej szarości - produkowany metodą tłoczenia z rozdmuchiwaniem w celu uzyskania jednolitej grubości ścianek i nieskazitelnego gradientowego wykończenia. Cylindryczne kształty są najbardziej opłacalną geometrią form dla nowych zapachów.
Gdy butelka wychodzi z formy formującej, w ciągu kilku sekund jej temperatura z 1100°C spadła do 600°C. Ten szok temperaturowy pozostawia naprężenie wewnętrzne zablokowane w szkle - niewidoczne dla oka, ale bardzo realne. Butelka z wysokim naprężeniem szczątkowym może przetrwać transport, a nawet linię napełniania, a następnie pęknąć na półce w łazience klienta bez wyraźnego powodu. Widzieliśmy zwroty, w których każda pojedyncza butelka miała włoskowate pęknięcie pojawiające się w ciągu kilku tygodni od przybycia, a przyczyną zawsze było nieodpowiednie wyżarzanie.
Wyżarzanie to powolna, kontrolowana obróbka cieplna, która uwalnia te naprężenia. Butelki przechodzą przez długi tunel o kontrolowanej temperaturze zwany lehr, gdzie są one ponownie podgrzewane do około 550°C, a następnie schładzane wzdłuż określonej krzywej - zwykle od 30 do 90 minut w zależności od grubości ścianki i rozmiaru butelki. Cięższe butelki perfum z grubymi podstawami wymagają dłuższych cykli wyżarzania; butelki tonera o cienkich ściankach mogą przejść szybciej.
Jeśli oceniasz nowego dostawcę opakowań szklanych, pytanie, które należy zadać, nie brzmi “czy wyżarzacie?”. - każda fabryka odpowie, że tak. Prawdziwym pytaniem jest to, czy po wyżarzaniu testują butelki polaryskopem. Polaroskop pokazuje naprężenia szczątkowe w postaci kolorowych prążków; dobrze wyżarzone butelki wyglądają jednolicie. Testujemy próbki butelek z każdej serii produkcyjnej i odrzucamy partie, w których odczyt naprężenia jest poza specyfikacją.
Do tego momentu butelka jest po prostu przezroczystym (lub lekko zabarwionym) szkłem. Dekoracja zmienia ją w rozpoznawalne opakowanie marki. Możliwości są różne - od prostych po bardzo złożone, a pojedyncza butelka często łączy w sobie kilka technik:
Etap dekoracji jest również miejscem, w którym dochodzi do największej liczby nieporozumień między markami a fabrykami. Dopasowanie kolorów Pantone na szkle nie jest takie samo jak na papierze - zarówno kolor szkła, jak i tekstura powierzchni wpływają na odczyt drukowanego koloru. Poproszenie o fizyczną próbkę dekoracji (a nie tylko cyfrowy proof) przed masową produkcją jest jedną z niewielu rzeczy, które prawie zawsze się zwracają.
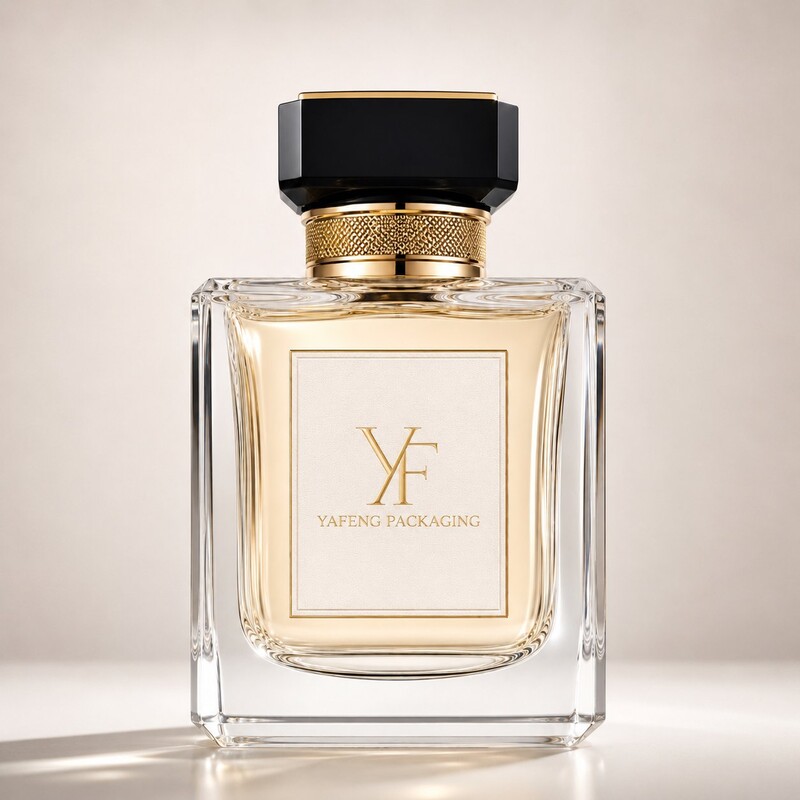 Flakon z przezroczystego, fasetowanego kryształu - łączy w sobie korpus ze szkła o wysokiej zawartości krzemienia z dwiema technikami zdobienia: papierową etykietą z efektem skóry z przodu i złotym tłoczeniem na gorąco napisów. Złoty kołnierz na szyjce jest oddzielnym metalowym akcesorium, które dostarczamy jako część pełnego pakietu.
Inspekcja to miejsce, w którym dyscyplina linii produkcyjnej jest widoczna - lub nie. Nasza inspekcja obejmuje oczywiste wady powierzchniowe, a także zestaw pomiarów, o które kupujący nie zawsze pytają, a powinni:
W przypadku marek zagranicznych praktyczną radą jest poproszenie o Raporty z inspekcji AQL przy każdej dostawie - AQL 2.5 dla poważnych wad, AQL 4.0 dla drobnych, jest powszechnym standardem. Fabryka, która nie jest w stanie sporządzić dokumentacji kontrolnej, to fabryka, do której nie masz wglądu.
Ostatni etap jest mechaniczny, ale ma znaczenie. Szklane butelki są zabezpieczane piankowymi przekładkami, tacami papierowymi lub wkładkami z masy celulozowej, w zależności od wagi i kształtu butelki. Kartony wewnętrzne zwykle mieszczą 12-48 sztuk; kartony zbiorcze mają rozmiar równoważący stabilność palety z wagą przeładunkową (większość przewoźników preferuje kartony zbiorcze o wadze poniżej 20 kg). Butelki przeznaczone do frachtu morskiego wymagają innego opakowania niż fracht lotniczy - kartony do frachtu morskiego podlegają większym wibracjom przez ponad 30 dni, a gęstość pianki wewnątrz musi to uwzględniać.
Jedna rzecz, której nauczyliśmy się przez lata wysyłek do Ameryki Północnej, Europy i na Bliski Wschód: wskaźnik pęknięć po stronie odbiorcy jest prawie całkowicie funkcją opakowania, a nie samej butelki. Dobrze wykonana butelka w złym opakowaniu pęka. Przeciętna butelka w dobrym opakowaniu dociera do odbiorcy nienaruszona. Każdy nowy projekt butelki poddajemy testom opakowania - testom upadku, testom wibracyjnym, testom stosu - przed zatwierdzeniem specyfikacji kartonu do produkcji.
Czytając wszystkie siedem etapów, wyłania się wzór: tanie i szybkie opcje na każdym etapie składają się na kwestie jakości, które nie pojawiają się, dopóki produkt nie znajdzie się na półce klienta. To dlatego nabywcy po stronie marki, którzy przeszli przez jedną złą serię produkcyjną, zaczynają zadawać zupełnie inne pytania przy następnym projekcie zaopatrzenia - pytania o stabilność pieca, krzywe wyżarzania, testy polaroskopowe i standardy AQL, zamiast po prostu pytać o najniższą cenę jednostkową.
Drugą stroną jest to, że fabryki posiadające sprzęt i dyscyplinę, aby zrobić to wszystko dobrze, zwykle mogą również pomóc w Niestandardowy projekt szklanej butelki perfum, Dopasowanie nasadki i pompy, inżynieria strukturalnaoraz Pełny rozwój dekoracji - ponieważ ta sama kultura, która tworzy spójne szkło, ma również tendencję do spójnej realizacji projektów.
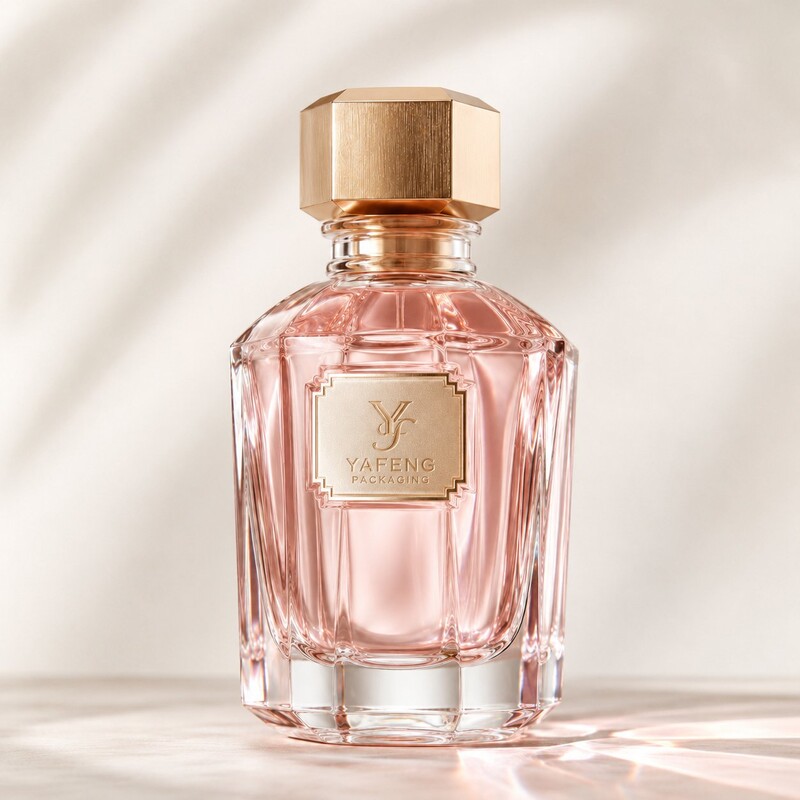 Niestandardowy flakon perfum z różowego kryształu dla kobiecej linii zapachowej - 100 ml, fasetowany wielopanelowy korpus, szczotkowana złota ośmiokątna nasadka i wytłoczona metalowa tabliczka znamionowa. Od opracowania formy po dekorację i końcową kontrolę jakości, wszystko koordynowane przez jednego kierownika projektu.
Firma YAFENG Packaging wspiera marki perfumeryjne i kosmetyczne, oferując indywidualne rozwiązania w zakresie dekoracji oraz spójne rozwiązania opakowaniowe. Współpracujemy z partnerami – producentami szkła – w zakresie dostaw butelek i opracowywania form, natomiast nasze własne działania koncentrują się na obróbce końcowej, takiej jak powlekanie natryskowe i drukowanie.
Nasz zespół koordynuje dobór butelek, dobór nakrętek i pompek, opracowanie projektu graficznego, zatwierdzanie próbek, wymagania jakościowe oraz przygotowanie wysyłki. Dzięki temu nabywcy mają do dyspozycji jednego partnera kontaktowego odpowiedzialnego za cały projekt opakowaniowy, a zakres obowiązków jest ustalony dla każdego etapu produkcji.
Jak to wygląda w praktyce dla marki:
Planujesz produkcję szklanych buteleczek na perfumy w związku z wprowadzeniem na rynek nowego zapachu? Prześlij firmie YAFENG Packaging informacje dotyczące docelowej wydajności produkcyjnej, numeru katalogowego lub rysunku buteleczki, wymagań dotyczących dekoracji, potrzeb w zakresie dopasowanych nakrętek i pompek oraz wielkości zamówienia. Przeanalizujemy dostępne opcje opakowań i omówimy kolejne etapy przygotowania próbek.
Poznaj zawiłości produkcji form do butelek szklanych, od typów i procesów po rozróżnienia techniczne, podkreślając innowacje zwiększające precyzję, skalowalność i efektywność kosztową.

Odkryj najlepsze materiały do produkcji opakowań kosmetycznych, takie jak szkło, aluminium i zrównoważone rozwiązania. Zwiększ atrakcyjność produktu, zachowaj jakość i realizuj cele przyjazne dla środowiska.
Odkryj, jak działa aromaterapia rattanowa i dlaczego szklane butelki są najlepszym wyborem ze względu na długotrwały zapach, bezpieczeństwo i zrównoważone, eleganckie opakowanie.
Dowiedz się, czy butelki perfum nadają się do recyklingu i jak je przetworzyć lub zmienić ich przeznaczenie. Przewodnik po ekologicznej utylizacji perfum i zrównoważonych opcjach.
Poznaj skomplikowany świat projektowania flakonów perfum! Od nakrętki po podstawę - odkryj, w jaki sposób każda część wpływa na doznania zapachowe i sztukę perfumiarstwa.
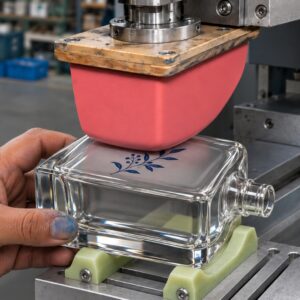
Zapoznaj się z metodą znakowania laserowego opakowań kosmetyków, porównaj rozwiązania dla szkła i tworzyw sztucznych oraz dowiedz się, jakie kontrole próbek należy przeprowadzić przed zatwierdzeniem produkcji.
Zapoznaj się z metodą znakowania laserowego opakowań kosmetyków, porównaj rozwiązania dla szkła i tworzyw sztucznych oraz dowiedz się, jakie kontrole próbek należy przeprowadzić przed zatwierdzeniem produkcji.
Fabryczny przewodnik po tym, jak powstają szklane butelki perfum - od surowców i topienia w temperaturze 1500°C po formowanie, wyżarzanie, dekorowanie, kontrolę jakości i pakowanie.
Dlaczego większość butelek perfum tłoczonych na gorąco nie przechodzi testów na obecność alkoholu - i jak rozwiązać ten problem za pomocą tłoczenia na gorąco UV i powlekania próżniowego PVD. Przewodnik po materiałach dla marek zapachowych.
Poznaj sitodruk i tłoczenie na gorąco szklanych butelek kosmetycznych, w tym procesy, wady, porównanie kosztów i wskazówki dotyczące wyboru wiarygodnych producentów.
Odkryj, w jaki sposób powlekanie natryskowe ulepsza opakowania kosmetyków do pielęgnacji skóry i perfum, poprawiając wygląd, tożsamość marki, trwałość i bezpieczeństwo dzięki zaawansowanej technologii.