Actualités & Blog
Dans le monde des affaires, les grandes choses ne sont jamais faites par une seule personne. Elles sont le fait d'une équipe. Nous avons ce groupe dynamique de personnes
La fabrication de flacons de parfum en verre comprend sept étapes : la préparation des matières premières, la fusion, le moulage, le recuit, la décoration, le contrôle qualité et le conditionnement. Pour les marques de parfums, la compréhension de ces étapes permet de déterminer clairement ce qui doit être validé avant l'échantillonnage et quels contrôles qualité doivent être convenus avant la production en série.
Chez YAFENG Packaging, nous collaborons avec des verriers partenaires pour la fabrication des bouteilles et nous nous concentrons sur la décoration, l'harmonisation des composants et la coordination de l'ensemble du projet d'emballage. Ce guide présente la chaîne d'approvisionnement dans son ensemble, tout en établissant une distinction entre la fabrication du verre et les services de finition et d'emballage que nous proposons.
Que vous choisissiez une bouteille existante ou que vous développiez un modèle sur mesure, veuillez vérifier le plan de la bouteille, la finition du goulot, l'échantillon de décoration, les exigences d'inspection et le mode d'emballage avant de valider votre commande.
| Stade | Ce que les acheteurs doivent vérifier |
|---|---|
| 1. Préparation des matières premières | Spécifications relatives au verre et exigences en matière d'aspect |
| 2. Fusion | Contrôles effectués par les fournisseurs concernant l'uniformité et les défauts du verre |
| 3. Mise en forme | Forme de la bouteille, type de goulot, dimensions et contenance |
| 4. Recuit | Exigences convenues en matière de contrôle des contraintes résiduelles |
| 5. Décoration | Exigences approuvées en matière de couleur, de graphisme, de finition et d'adhérence |
| 6. Contrôle qualité | Définitions des défauts, plan d'échantillonnage et critères d'acceptation |
| 7. Emballage | Emballage de protection, agencement des cartons et exigences en matière de transport |
Chaque flacon de parfum en verre est d'abord un mélange de trois matières premières essentielles : sable siliceux (sable de quartz), carbonate de soudeet calcaire. Il existe d'autres ingrédients mineurs en fonction du type de verre - l'alumine pour la stabilité, le calcin (verre recyclé) pour réduire la consommation d'énergie, parfois le baryum ou le bore pour le verre de silex à haute clarté - mais ces trois ingrédients font l'essentiel du travail.
Le sable siliceux est l'épine dorsale. Il fournit le silicium qui devient le réseau de verre, et sa pureté est le facteur le plus important dans l'aspect transparent de votre bouteille finie. Lorsque les marques de soins de la peau nous demandent pourquoi le “verre clair” d'un fournisseur semble légèrement vert ou gris, la réponse est presque toujours une contamination par le fer dans le sable. Les usines de qualité contrôlent la taille des particules et les niveaux d'impureté du sable avant qu'il n'entre dans le four.
Le carbonate de soude abaisse le point de fusion de la silice d'environ 1 700 °C à une plage exploitable - sans lui, il faudrait un four beaucoup plus chaud, beaucoup plus d'énergie et une durée de vie du four beaucoup plus courte. Le calcaire (carbonate de calcium) ajoute de la stabilité chimique et de la durabilité, ce qui explique qu'une bouteille en verre correctement mise en lots puisse survivre à des années de contact avec un parfum à base d'alcool ou un sérum à base d'huile sans se dégrader.
Le mélange doit être précis. Il s'agit d'une précision à la virgule près sur le ratio du lot, car les moindres écarts se manifestent plus tard sous forme de bulles, de pierres (particules non fondues) ou de changements de couleur. C'est également à ce stade que sont décidées les formulations de verre à haute teneur en arsenic - si une marque souhaite obtenir l'aspect cristallin et blanc comme de l'eau que l'on voit sur les flacons de parfum de luxe, le lot est ajusté à ce stade, et non plus tard.
Une fois le lot mélangé, il est introduit dans le four de fusion, qui fonctionne à une vitesse d'environ 1500-1580°C pour les soins de la peau et le verre à parfum. À cette température, les matières premières fusionnent progressivement en un verre fondu homogène - mais “progressivement” signifie ici des heures, et non des minutes. Un four continu typique maintient le lot à la température maximale suffisamment longtemps pour que les réactions chimiques s'achèvent et que les gaz emprisonnés s'échappent.
C'est également à ce stade que la plupart des défauts sont corrigés ou cuits. Le verre en fusion doit être remué en permanence pour que la composition reste uniforme sur l'ensemble de la fusion. Si vous avez déjà vu une bouteille finie avec de légères stries ou un motif “tourbillonnant” sur la paroi, il s'agit presque toujours d'un problème d'agitation au stade de la fusion. Les fours modernes gèrent ce problème à l'aide de bulleurs automatisés et de boosters électriques, mais l'aspect humain - l'opérateur qui surveille les courbes de température, la viscosité et la couleur - reste important.
Deux choses pratiques que les acheteurs de marques doivent savoir :
C'est l'étape que la plupart des gens imaginent lorsqu'ils pensent à la production de verre. Deux méthodes principales de formage sont utilisées pour les flacons de cosmétiques et de parfums, et le choix a un impact réel sur le coût, la liberté de conception et la quantité minimale de commande.
Pressage-soufflage / soufflage-soufflage est la méthode dominante pour l'emballage des produits de soin et des parfums. Une “paraison” mesurée de verre fondu tombe dans un moule à paraison, est préformée, puis transférée dans le moule de soufflage final où de l'air comprimé la pousse dans la forme finale. C'est ce qui permet d'obtenir l'épaisseur constante de la paroi, les épaules carrées et les logos nets en relief que l'on voit sur les bouteilles de parfum commercialisées. Le coût de l'outillage est réel - généralement quelques milliers de dollars par cavité pour un moule sur mesure - mais le coût par bouteille diminue fortement dès que l'on produit des milliers d'unités.
Soufflé à la main / soufflé à la bouche La production existe toujours pour les parfums de luxe ultra-niches et les flacons de parfum artistiques, où chaque pièce est légèrement unique. C'est magnifique, mais l'épaisseur des parois varie, la qualité de fabrication est essentiellement “le nombre de flacons qu'un artisan peut fabriquer en une journée” et le coût unitaire se situe dans une fourchette complètement différente. La plupart des demandes de “flacons de parfum de luxe du Moyen-Orient” que nous recevons ne portent pas sur des flacons soufflés à la main, mais sur des flacons pressés-soufflés avec des parois épaisses et des décorations élaborées.
Pour les marques qui développent une nouvelle collection, c'est à ce stade que les décisions relatives à la conception du moule et à la structure sont arrêtées. L'épaisseur de la paroi, la finition du col (le filetage au sommet, parfois appelé col de la bouteille ou filetage de la bouteille), l'évidement de la base et la répartition du poids sont autant d'éléments qui sont décidés à ce stade. Une fois le moule découpé, il est coûteux de le modifier.
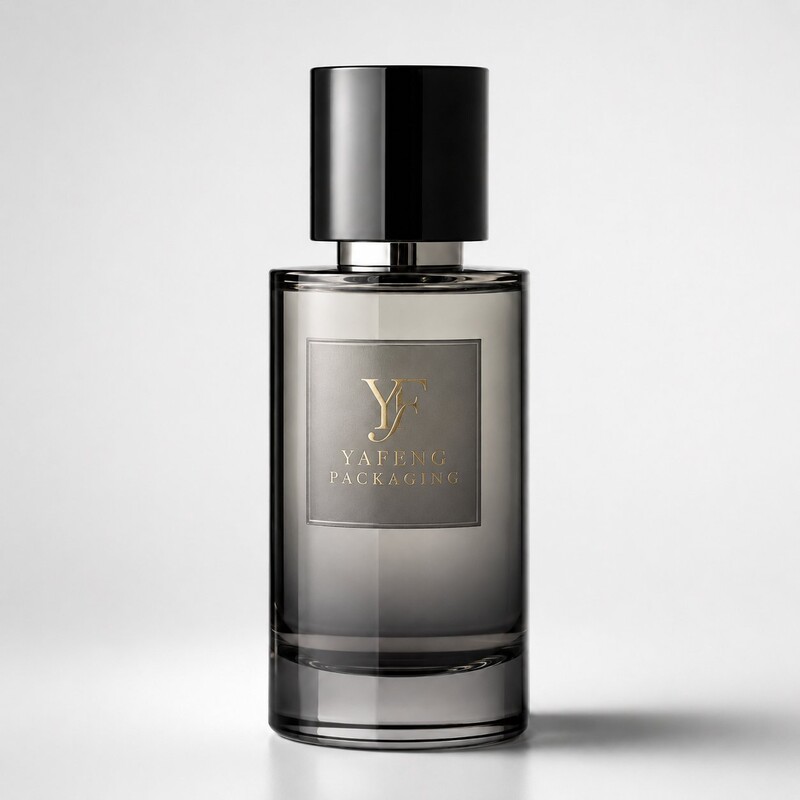 Flacon de parfum cylindrique gris fumée - produit par moulage par pression et soufflage pour une épaisseur de paroi constante et une finition dégradée impeccable. Les formes cylindriques sont la géométrie de moule la plus rentable pour le lancement de nouveaux parfums.
Lorsqu'une bouteille sort du moule de formage, elle vient de passer de 1100°C à 600°C en quelques secondes. Ce choc thermique laisse stress interne Les contraintes résiduelles sont enfermées dans le verre - invisibles à l'œil, mais bien réelles. Une bouteille soumise à des contraintes résiduelles élevées peut survivre au transport et même à la ligne de remplissage, puis se fissurer sans raison apparente sur l'étagère de la salle de bains d'un client. Nous avons vu des retours où chaque bouteille présentait une fissure capillaire dans les semaines suivant son arrivée, et la cause était toujours attribuée à un recuit inadéquat.
Le recuit est le traitement thermique lent et contrôlé qui libère cette contrainte. Les bouteilles traversent un long tunnel à température contrôlée appelé "tunnel de recuit". lehr, Ils sont ensuite réchauffés à environ 550°C, puis refroidis selon une courbe spécifique - généralement de 30 à 90 minutes en fonction de l'épaisseur de la paroi et de la taille de la bouteille. Les bouteilles de parfum plus lourdes avec des bases épaisses nécessitent des cycles de recuit plus longs ; les bouteilles de toner à paroi fine peuvent passer plus rapidement.
Si vous évaluez un nouveau fournisseur d'emballages en verre, la question à poser n'est pas “faites-vous du recuit ?” - toutes les usines répondront par l'affirmative. La vraie question est de savoir s'ils testent les bouteilles au polariscope après le recuit. Un polariscope montre les contraintes résiduelles sous forme de franges colorées ; les bouteilles bien recuites semblent uniformes. Nous testons des échantillons de bouteilles de chaque série de production et rejetons les lots dont la tension est hors norme.
Jusqu'à présent, la bouteille n'est qu'un verre transparent (ou légèrement teinté). C'est la décoration qui la transforme en un emballage de marque reconnaissable. Les options vont du simple au très complexe, et une même bouteille combine souvent plusieurs techniques :
L'étape de la décoration est aussi celle où les marques et les usines se trompent le plus. La correspondance des couleurs Pantone sur le verre n'est pas la même que sur le papier - la couleur du verre et la texture de la surface affectent la lecture de la couleur imprimée. Demander un échantillon de décoration physique (et pas seulement une épreuve numérique) avant la production de masse est l'une des rares choses qui s'avèrent presque toujours payantes.
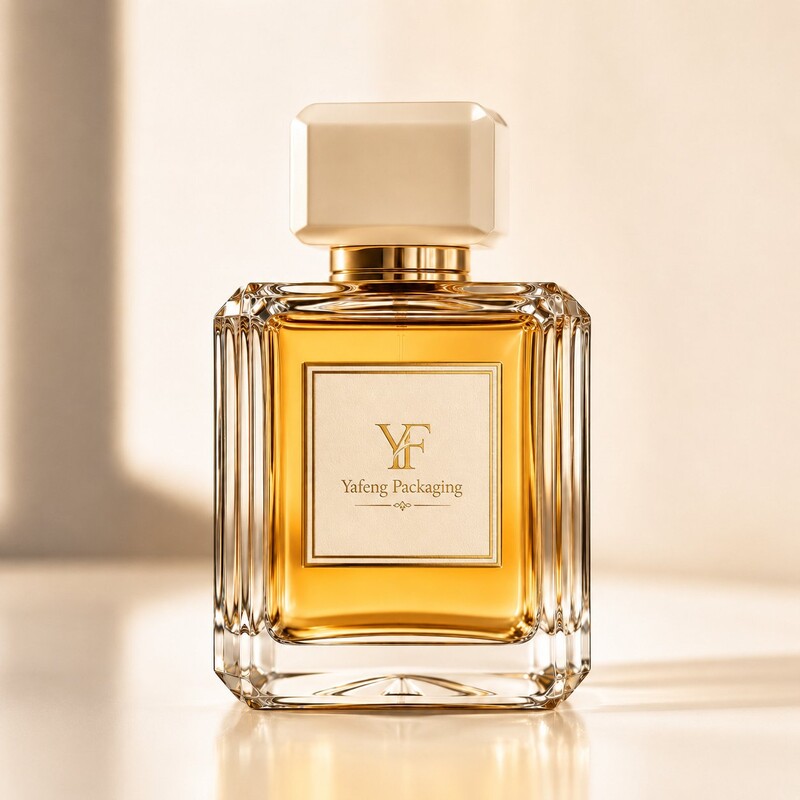
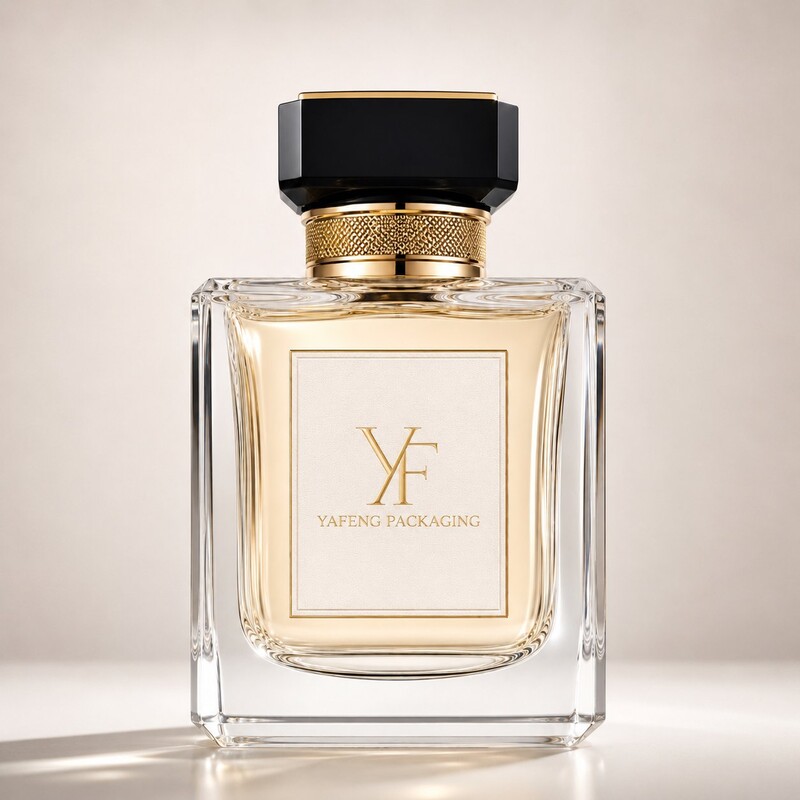 Flacon en cristal clair facetté - combine un corps en verre à haute teneur en silex avec deux techniques de décoration : une étiquette en papier à effet de cuir sur le devant et un marquage à chaud en or sur le lettrage. Le collier doré moleté au niveau du cou est un accessoire métallique séparé que nous fournissons dans le cadre de l'ensemble de l'offre.
C'est lors de l'inspection que la discipline de la chaîne de production se manifeste - ou non. Notre inspection couvre les défauts de surface évidents, ainsi qu'une série de mesures que les acheteurs ne demandent pas toujours, mais qu'ils devraient demander :
Pour les marques étrangères, le conseil pratique est de demander Rapports d'inspection NQA sur chaque expédition - NQA 2,5 pour les défauts majeurs, NQA 4,0 pour les défauts mineurs - est la norme commune. Une usine qui ne peut pas produire de documents d'inspection est une usine sur laquelle vous n'avez pas de visibilité.
La dernière étape est mécanique, mais elle est importante. Les bouteilles en verre sont protégées par des séparateurs en mousse, des plateaux en papier ou des inserts en pâte moulée, en fonction du poids et de la forme de la bouteille. Les cartons intérieurs contiennent généralement de 12 à 48 pièces ; les cartons principaux sont dimensionnés de manière à équilibrer la stabilité de la palette et le poids de la manutention (la plupart des transporteurs préfèrent les cartons principaux de moins de 20 kg). Les bouteilles destinées au fret maritime doivent être emballées différemment de celles destinées au fret aérien - les cartons destinés au fret maritime subissent davantage de vibrations pendant plus de 30 jours, et la densité de la mousse à l'intérieur doit en tenir compte.
Des années d'expédition vers l'Amérique du Nord, l'Europe et le Moyen-Orient nous ont appris une chose : le taux de casse à la réception est presque entièrement fonction de l'emballage, et non de la bouteille elle-même. Une bouteille bien faite dans un mauvais emballage se casse. Une bouteille moyenne bien emballée arrive intacte. Nous testons l'emballage de chaque nouvelle bouteille - tests de chute, tests de vibration, tests d'empilage - avant d'approuver la spécification du carton pour la production.
À la lecture des sept étapes, un schéma se dessine : les options bon marché et rapides à chaque étape se traduisent par des problèmes de qualité qui ne se manifestent que lorsque le produit se trouve sur les étagères du client. C'est pourquoi les acheteurs du côté de la marque qui ont connu un mauvais cycle de production commencent à poser des questions très différentes lors de leur prochain projet d'approvisionnement - des questions sur la stabilité des fours, les courbes de recuit, les tests au polariscope et les normes NQA, au lieu de demander simplement le prix unitaire le plus bas.
Le revers de la médaille est que les usines qui disposent de l'équipement et de la discipline nécessaires pour bien faire tout cela peuvent généralement aussi apporter leur aide dans les domaines suivants conception de flacons de parfum en verre personnalisés, l'adéquation entre le capuchon et la source d'approvisionnement de la pompe, ingénierie structurelleet développement d'une décoration complète - parce que la même culture qui produit du verre cohérent tend également à produire une exécution cohérente des projets.
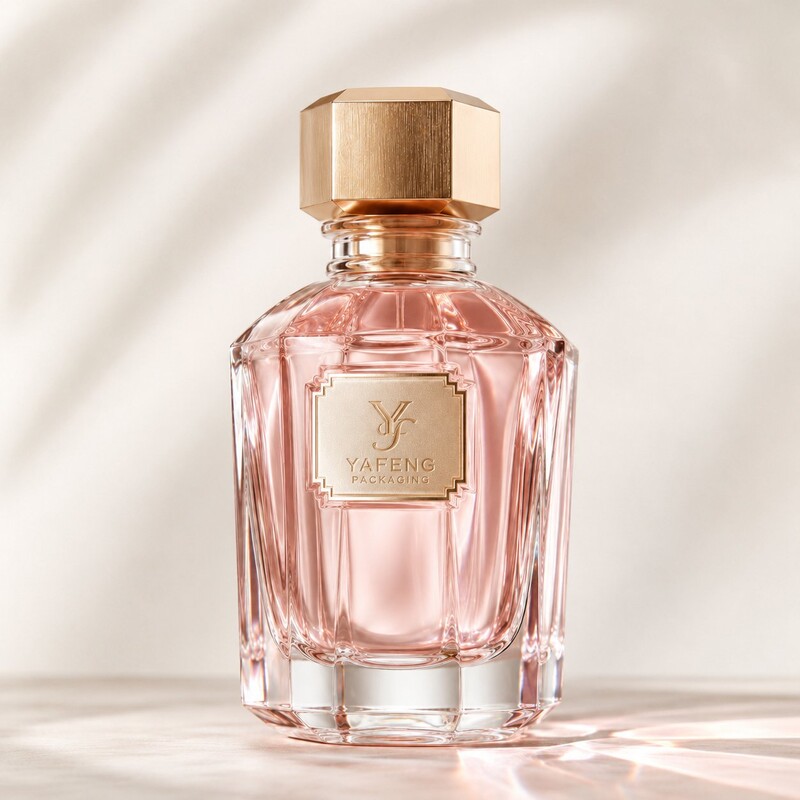 Flacon de parfum en cristal rose personnalisé pour une ligne de parfums féminins - 100 ml, corps multi-panneaux facettés, bouchon octogonal en or brossé et plaque signalétique en métal gaufré. Du développement du moule à la décoration et au contrôle qualité final, tout a été coordonné par un seul chef de projet.
YAFENG Packaging accompagne les marques de parfums et de cosmétiques en leur proposant des solutions de décoration sur mesure et des emballages coordonnés. Nous collaborons avec des fabricants de verre partenaires pour l'approvisionnement en flacons et le développement de moules, tandis que nos propres activités se concentrent sur les opérations de finition, telles que le revêtement par pulvérisation et l'impression.
Notre équipe se charge de coordonner le choix des bouteilles, l'assortiment des bouchons et des pompes, la conception de la décoration, la validation des échantillons, les exigences de qualité et la préparation des expéditions. Les acheteurs disposent ainsi d'un interlocuteur unique pour l'ensemble du projet d'emballage, les responsabilités étant clairement définies pour chaque étape de la production.
Ce que cela signifie en pratique pour une marque :
Vous prévoyez de produire des flacons de parfum en verre pour le lancement d'un nouveau parfum ? Envoyez à YAFENG Packaging votre capacité de production cible, la référence ou le plan du flacon, vos exigences en matière de décoration, vos besoins en bouchons et pompes assortis, ainsi que la quantité commandée. Nous pourrons ainsi examiner les options d'emballage et discuter des prochaines étapes de l'échantillonnage.

Rehaussez votre marque de cosmétiques avec un emballage qui se démarque ! Apprenez à personnaliser les designs, à choisir les couleurs, à exploiter les tendances et à créer une expérience inoubliable.
Découvrez le marquage au laser pour les emballages de produits cosmétiques, comparez les options disponibles pour le verre et le plastique, et découvrez quels contrôles d'échantillons effectuer avant de valider la production.
Découvrez la durabilité des emballages en verre, leur recyclabilité et leurs avantages pour l'environnement.
Découvrez si les flacons de parfum sont recyclables et comment les éliminer de manière durable. Un guide de recyclage, de réutilisation et de réduction des déchets pour les amateurs de parfums !
Découvrez les avantages des pots en verre ambré pour l'emballage des produits cosmétiques ! Apprenez comment ils protègent vos produits, mettent en valeur votre marque et offrent une solution durable.
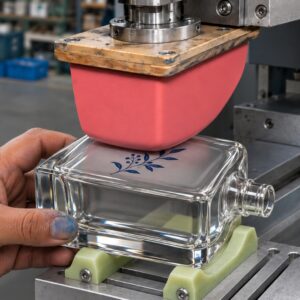
Découvrez le marquage au laser pour les emballages de produits cosmétiques, comparez les options disponibles pour le verre et le plastique, et découvrez quels contrôles d'échantillons effectuer avant de valider la production.
Découvrez le marquage au laser pour les emballages de produits cosmétiques, comparez les options disponibles pour le verre et le plastique, et découvrez quels contrôles d'échantillons effectuer avant de valider la production.
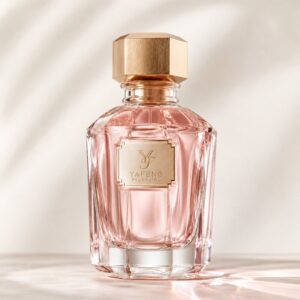
Un aperçu de la fabrication des flacons de parfum en verre, depuis les matières premières et la fusion à 1500°C jusqu'au moulage, au recuit, à la décoration, au contrôle de qualité et à l'emballage.
Pourquoi la plupart des flacons de parfum marqués à chaud échouent aux tests d'alcoolémie - et comment le marquage à chaud UV et le vernissage sous vide PVD permettent de résoudre ce problème. Guide des matériaux pour les marques de parfums.
Découvrez la sérigraphie et le marquage à chaud pour les flacons en verre à usage cosmétique, y compris les procédés, les défauts, la comparaison des coûts et les conseils pour choisir des fabricants fiables.
Découvrez comment l'enduction par pulvérisation améliore l'emballage des produits de soin et des parfums en améliorant l'apparence, l'identité de la marque, la durabilité et la sécurité grâce à une technologie de pointe.